金属へのレーザー印字|ステンレス・チタン・アルミの特徴と図面指示のポイント
TECHNICAL COLUMN
装置の銘板に文字を入れる。部品に管理番号を付ける。金属の質感を生かしてロゴを描く。レーザー印字は、こうした表示を金属の表面に直接施す加工です。
ただし、同じ図柄でも、ステンレス・チタン・アルミでは仕上がりが異なります。素材だけでなく、表面仕上げ、印字方式、使う環境まで合わせて考えることが、見やすく使いやすい表示につながります。
このページでは、レーザー印字(レーザーマーキング)の基本と素材ごとの特徴を紹介し、図面に指示するときの確認事項をまとめます。管理用の表示から意匠表現まで、設計段階で押さえたいポイントをご覧ください。
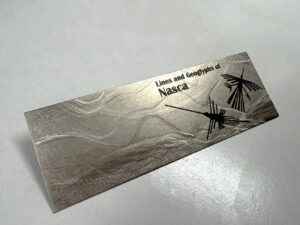
レーザー光が走った跡にだけ、図柄が浮かび上がります。インクも版も使いません。
この記事でわかること
- 代表的な印字方式と、仕上がりの違い
- ステンレス・チタン・アルミで、見え方がどう変わるか
- 図面に書く前に決めておきたい6つのこと(注記の記入例つき)
01 / BASICSレーザー印字とは?金属に文字や図柄を直接描く加工
レーザー印字(レーザーマーキング)は、細く絞ったレーザー光を金属の表面に当て、熱で表面の状態を変えて文字や図柄を描く加工です。インクやラベルを使わずに表示できることが特長です。表示の耐久性は素材や加工条件、摩耗・洗浄などの使用条件によって異なるため、用途に応じた確認が必要です。
レーザー印字の様子。レーザーが走った跡に、図柄が浮かび上がります。
01
版や型が不要
データを差し替えるだけで内容を変えられます。1枚ごとに違うシリアル番号や二次元コードも入れられます。
02
非接触で加工できる
打刻のような押し付け荷重をかけずに加工できます。ただし、薄板や広い面積への印字では、熱による反りやひずみに配慮が必要です。
03
細かい表現ができる
文字や細い線に加え、条件によっては濃淡を生かした図柄も表現できます。再現できる細かさは、素材や仕上げ、加工設備によって変わります。
02 / STEP 1 設計条件まず「何のための印字か」を決める
方式を選ぶ前に、表示に求める役割と優先順位を整理しましょう。読み取りやすさ、摩耗への強さ、見た目の美しさなど、何を重視するかで選び方が変わります。
識別・トレーサビリティ
管理番号、ロット番号、二次元コードなど。
読み取れること表示が残ること
操作・注意の表示
銘板、目盛り、操作パネルの記号など。
見やすさ洗浄・摩耗に強いこと
意匠・ブランド表現
ロゴ、文様、イラストなど。
素材の質感コントラスト
03 / STEP 2 選択肢代表的な方式:発色マーキングと彫刻マーキング
ここでは、金属表面に酸化膜を形成する発色マーキングと、表面を除去する彫刻マーキングを取り上げます。実際の方法は素材や表面処理によって異なり、この2つだけに限られるわけではありません。
発色(酸化)マーキング
しくみ表面をほとんど削らずに加熱し、薄い酸化膜をつくる
見え方素材や条件に応じて黒・茶・青などに発色。大きな凹みをつくらない表示
用途銘板、ロゴ、意匠表現
彫刻(除去)マーキング
しくみ表面の金属を溶かし、飛ばして凹みをつくる
見え方表面に凹みを形成。色や手触りは素材・加工条件・彫りの深さで変わる
用途摩耗する部位の管理番号、深さが必要な表示
表面の段差を抑えたい場合は発色、表示に深さを持たせたい場合は彫刻が候補になります。ただし、彫刻でも摩耗の程度によっては表示が失われます。必要な耐久性と加工時間のバランスを、サンプルで確かめましょう。
04 / MATERIALS素材ごとの見え方:ステンレス・チタン・アルミ
ステンレス・チタン・アルミに、同じ図柄を印字しました。
ステンレス:コントラストと下地の質感を生かす
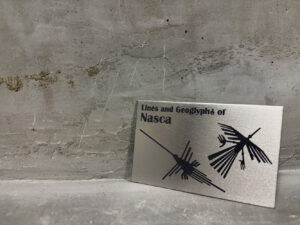
ステンレスへの発色マーキング。
ステンレスは、レーザー印字で最も使われる素材の一つです。発色マーキングでは黒に近い色をはじめ、条件によって茶や青系の色も出せます。表面の除去を抑える条件では、鏡面やヘアラインの質感を生かした表示を検討できます。仕上がりは照明や見る角度でも変わるため、実物での確認が大切です。
耐食性に注意
発色マーキングは熱で酸化膜をつくるため、一般に、印字部の耐食性は母材より下がる場合があるとされています。屋外、海沿い、塩素系の洗浄剤を使う食品機械などでは、方式の選び方や後処理を含めて検討が必要です。
チタン:軽量部品や意匠部品に直接表示する
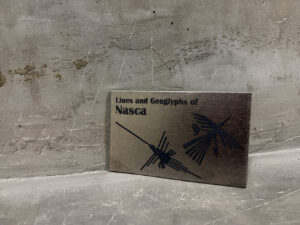
チタンの素地への印字。
チタンは、軽くて強く、錆びにくい素材です。一方で、加工が難しい素材という印象をお持ちの方も多いかもしれません。レーザー印字は表面に触れずに加工するため、チタンにも文字や図柄を入れられます。
耐食性が求められる装置部品や、軽さを生かした部品にも、管理番号やロゴを直接入れられます。ラベルや別部品の銘板を取り付ける必要がなくなるため、部品点数を減らすことにもつながります。印字の濃さや見え方は下地の仕上げと条件で変わるため、試し加工で確認してから決めることをお勧めします。
アルミ:素地と表面処理に合わせて見え方を確認する
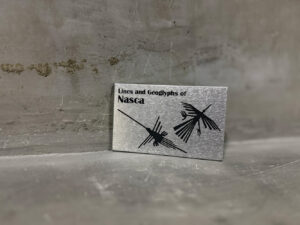
アルミの素地への印字。塗装や表面処理をしていない生地に、直接印字しています。
アルミへの印字は、合金の種類や表面処理の有無、加工条件で見え方が変わります。素地では白っぽい色やグレーの表示になる場合があり、下地と印字部の反射の違いを生かせます。アルミの質感を残したい場合は、色の濃さだけでなく、実際の使用場所での読みやすさも確認しましょう。
見え方は、下地の仕上げで変わります。ヘアラインやブラストの上では、印字部との光り方の違いで図柄が浮かびます。濃い色が必要な場合は、加工機と条件によって可能なこともありますが、事前の試し加工が欠かせません。
05 / STEP 3 判断基準図面に書く前に、6つの質問に答えておく
図面に「刻印のこと」とだけ書くと、方式・大きさ・位置は加工先の判断になります。次の6つの質問に答えておけば、その答えがそのまま図面の注記になります。わからない項目は「打合せによる」と書いておくだけでも、確認漏れを防げます。
1
どの方式で印字するか?
求める色、表面の段差、表示を残したい期間を伝え、用途に合う方式を確認します。方式が未定なら、必要な仕上がりを示したうえで試作を依頼しましょう。
記入例レーザー発色マーキング(黒)
2
どのくらいの大きさで?
文字が小さすぎると、つぶれて読めなくなります。二次元コードは、読み取る機器の性能も関係します。
記入例文字高さ 3mm/ゴシック体
3
どこに入れるか?
基準がないと、位置は加工先ごとに変わります。曲げや溶接の後に隠れない位置か、印字を曲げの前と後のどちらに行うかも決めておきます。
記入例A面、基準穴の中心から X20・Y15/曲げ加工前に印字
4
どんな表面の上に入れるか?
同じ図柄でも、鏡面とブラスト面では反射やコントラストが変わります。ヘアラインは研磨目の向きでも印象が変わります。
記入例下地 ヘアライン(目の方向は長辺方向)
5
どんな環境で使われるか?
屋外、洗浄、薬品、摩耗、高温。環境によっては、発色印字の耐食性や、印字のすり減りを考える必要があります。
記入例屋内使用、アルカリ洗剤で日常洗浄
6
印字データを何で渡すか?
画像データは、解像度によって輪郭が粗くなることがあります。文字やロゴはベクターデータが適していますが、受け付け可能な形式は加工先に確認してください。文字のアウトライン化や線幅の指定も合わせて相談するとスムーズです。
記入例印字データは別紙DXF(文字はアウトライン化)
図面注記の記入例(6つの答えをまとめると)
- 印字方式:レーザー発色マーキング(黒)
- 文字高さ:3mm、ゴシック体
- 位置:A面、基準穴の中心から X20・Y15。曲げ加工前に印字
- 下地:ヘアライン(目の方向は長辺方向)
- 使用環境:屋内、アルカリ洗剤で日常洗浄
- 印字データ:別紙DXFによる
数値は記入の例です。実際の値は部品ごとにご相談ください。
薄板への彫刻は反りに注意
彫刻は表面を溶かして除去するため、熱が一か所に集まります。板が薄く、印字の面積が広いほど、反りやひずみが出やすくなります。深さが必要な場合は、加工条件や固定方法、印字範囲、板厚を検討します。深さが必須でなければ、発色方式も比較候補になります。
加工時間とコストを左右するもの
時間がかかる図柄
ベタ塗りの大きなロゴ、深い彫刻、表と裏の両面への印字、曲げた後の複数面への印字。
短く済ませる工夫
ロゴを線画にする。ベタを細い線の網目(ハッチング)に置き換える。印字面を一つの面にまとめる。
加工時間や費用には、塗りつぶす面積、彫りの深さ、部品の固定や置き直し、データ調整、数量などが影響します。見積もり時には図柄だけでなく、部品全体の図面と必要数量も共有しましょう。線画化やハッチングへの変更は、見え方が変わるため、サンプルを確認してから採用します。
06 / IDEAS活用アイディア:印字は「部品の言葉」になる
設計の現場に近いものから順にご紹介します。
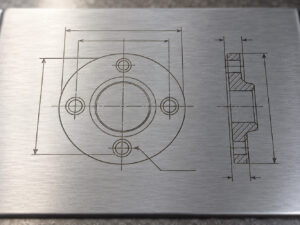
部品の図面を、部品に刻む
三面図や寸法線を部品に印字し、形状や加工の特徴を伝えるサンプルに。細線や小さな数字の見え方を確認する題材にもなります。
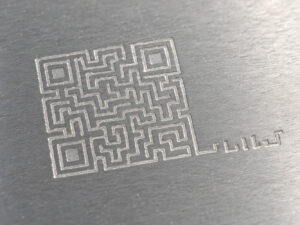
二次元コード+管理番号
製造ロットや検査記録を管理する仕組みと組み合わせて活用できます。コードの種類に応じた余白を確保し、実際に使う読み取り機器・照明・距離で確認しましょう。
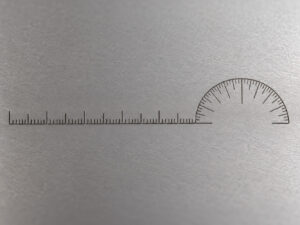
目盛り・スケール
治具や装置の位置合わせ用の目盛りに。測定用途では、印字位置の精度や線幅、必要な校正条件も別途確認します。
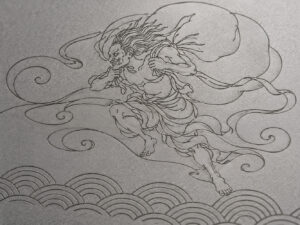
伝統文様と風神・雷神
青海波や麻の葉などの連続模様、風神・雷神の線描を金属の表情に重ねるアイデアです。模様の細かさや線幅を調整し、素材と図柄の相性を探れます。
07 / FINISH × MARKING表面仕上げと組み合わせると、印字は「意匠」になる
当社の本業は、研磨・ブラストなどの表面仕上げです。仕上げと印字を一つの工場で組み合わせられることには、次の利点があります。
相性を試作で確かめられる
鏡面・ヘアライン・ブラストなど、仕上げの違う板に同じ図柄を入れて比べられます。
研磨目の向きを意匠に使える
研磨目と図柄の向きをそろえるか直交させるかで、光の当たり方が変わります。
工程の受け渡しが減る
切断・溶接・研磨・印字を社内で通せるため、運搬の傷や工程間の調整を抑えられます。
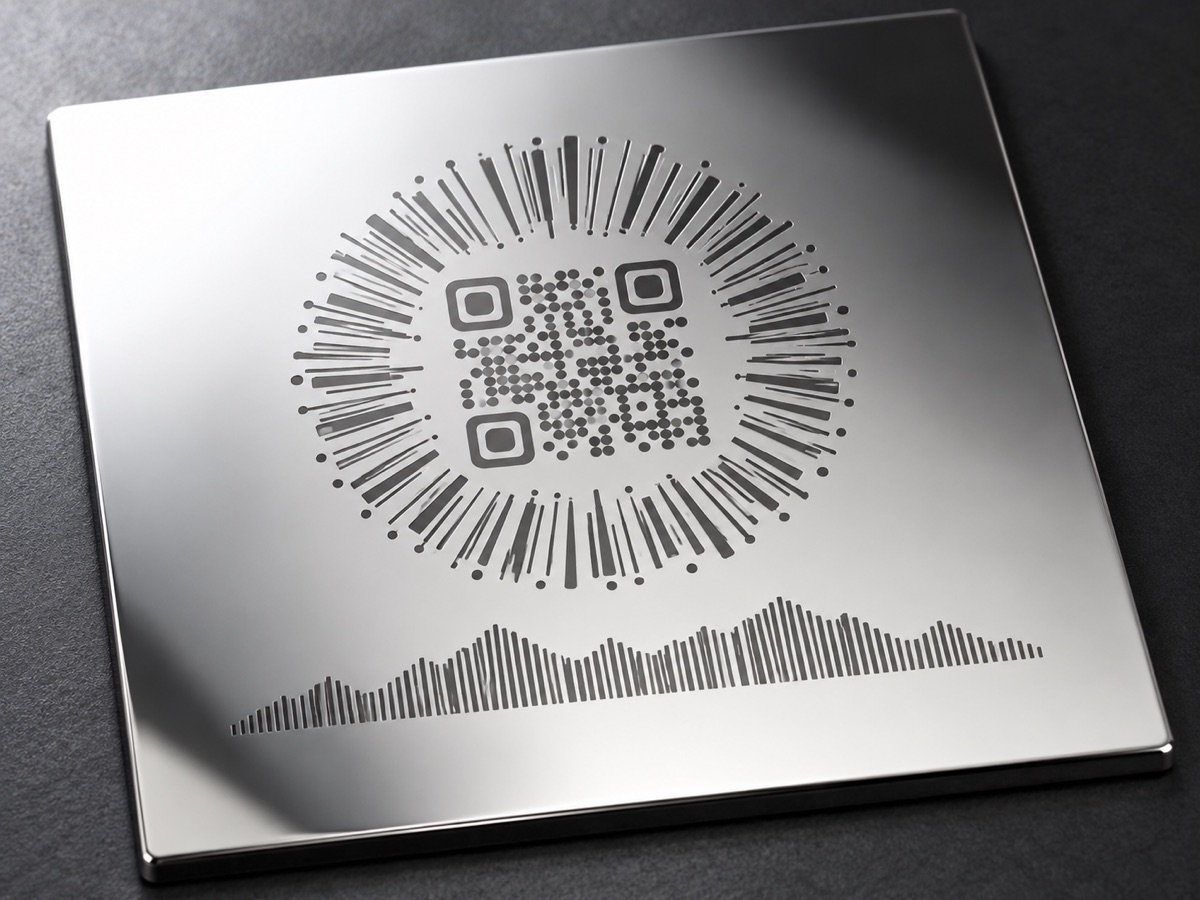
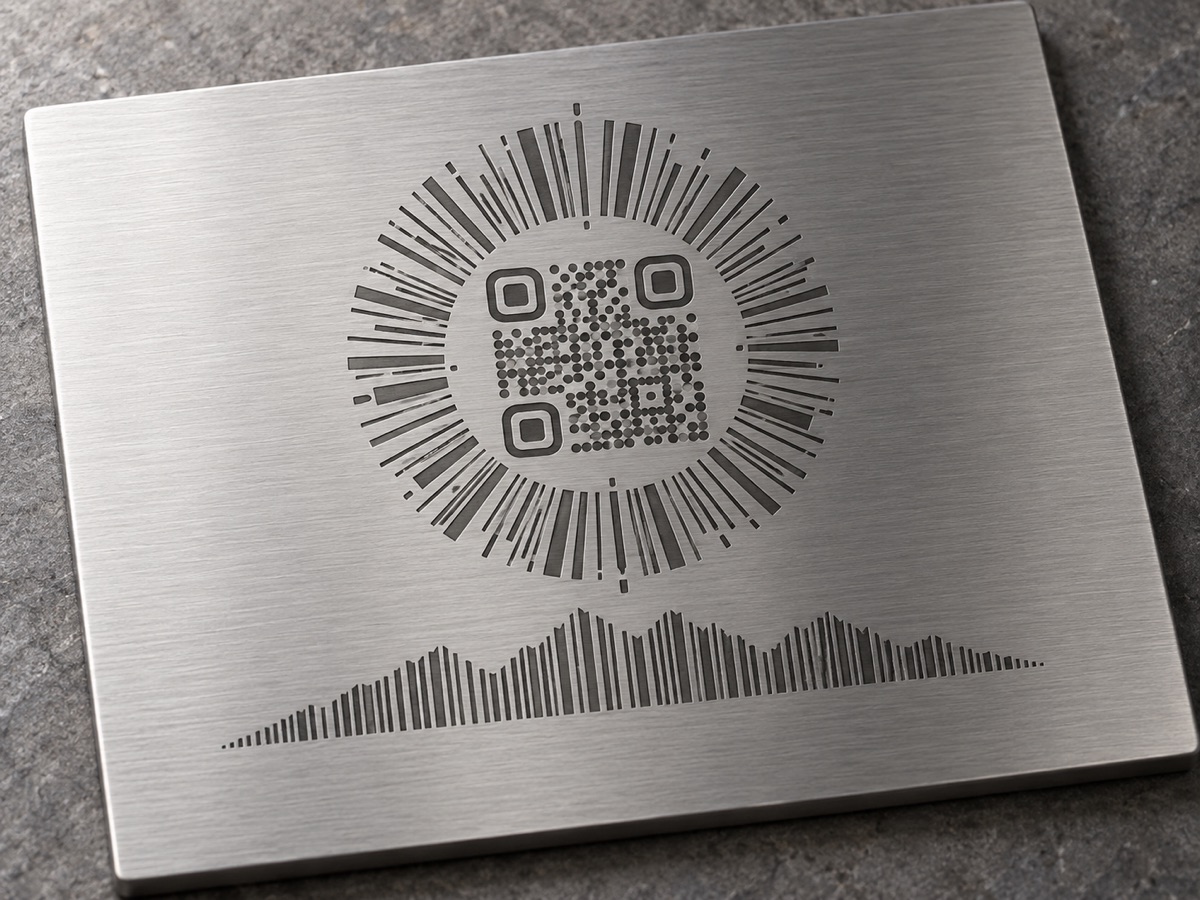
鏡面(イメージ)
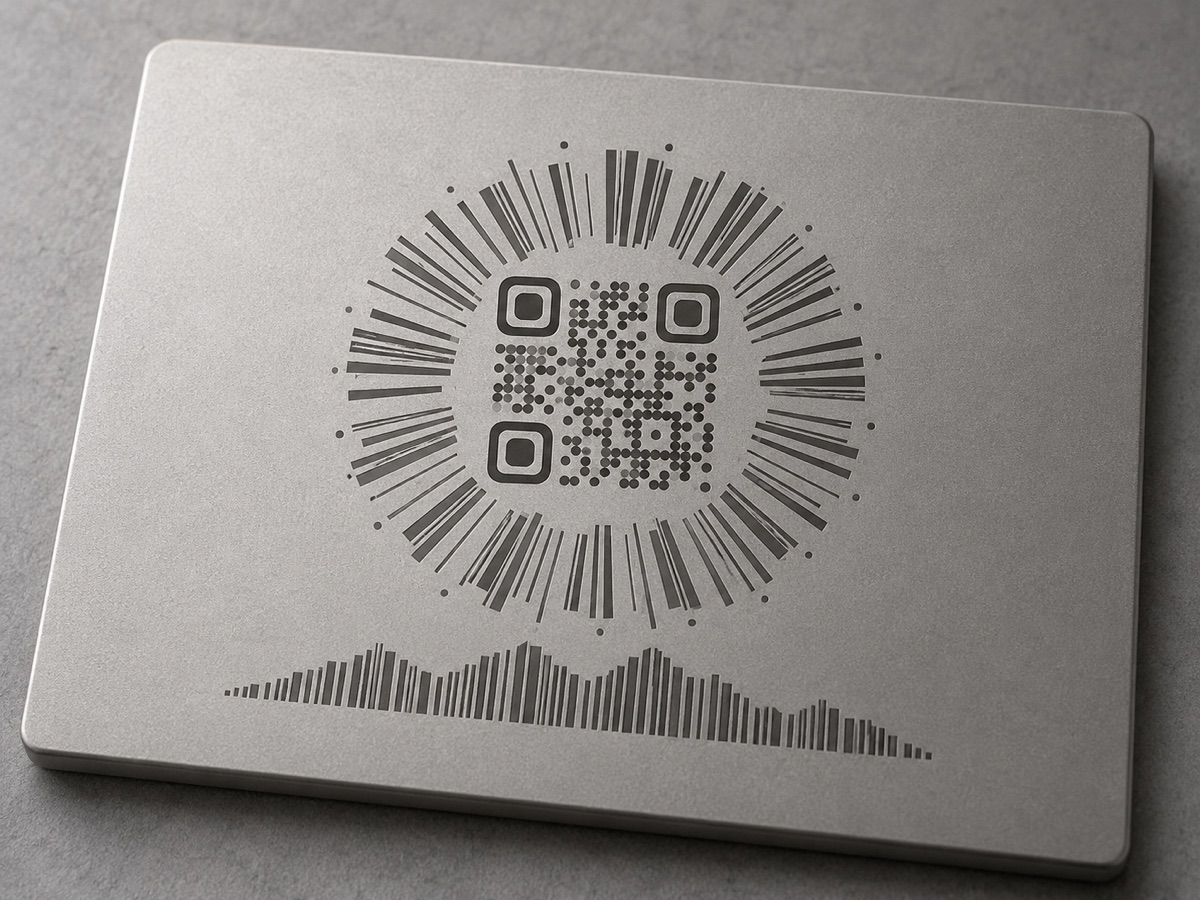
ヘアライン(イメージ)
ブラスト(イメージ)
光を斜めから当てると、図柄がふっと沈み、
角度を変えると、今度は浮かび上がる。
印刷やシールではつくれない、金属ならではの表示です。
関連する加工・製作サービス
08 / FAQよくあるご質問
1枚だけの試作でも依頼できますか
はい。版や型が不要なため、1枚からの試作に向いた加工です。量産前に色や見え方を確認する目的でもご相談ください。
支給品(お客様の部品)への印字はできますか
形状と大きさによります。加工機に載る寸法か、印字面が平らか、固定できるかを確認させてください。
印字は後から消せますか
基本的には消えにくい表示です。研磨で除去できる場合もありますが、表面状態が変わります。内容は確定してから印字することをお勧めします。
「何を、どの素材に、どう見せたいか」を
ご相談ください
図面が固まる前の段階でもご相談いただけます。「管理番号を入れたい」「チタン部品にロゴを入れたい」「アルミの素地に表示を入れたい」——用途・素材・仕上げ・数量をお知らせください。図柄や使用環境を確認し、試し加工を含めた進め方をご相談します。